
专注研发生产污水处理设备
提供污水达标排放解决方案
全国服务热线 13592204936
提供污水达标排放解决方案
全国服务热线 13592204936

13592204936
河南省周口市太康县常营镇
当环保政策日益严格,企业面对高浓度有机废水处理难题时,“UASB厌氧塔生产厂家哪家质量可靠“成为采购方最关注的焦点。作为深耕环保领域12年的综合型设备制造商,太康县晨龙污水净化设备有限公司用技术实力和项目经验,为行业交出了一份值得信赖的答卷。
在玉米淀粉加工、酒精生产、柠檬酸制造等工业领域,每生产1吨产品往往伴随数十吨高浓度有机废水。这类废水COD浓度高达数万mg/L,传统处理方式不仅成本高昂,更面临占地面积大、运行不稳定等痛点。UASB厌氧塔通过独特的三相分离器和高效厌氧菌群,将有机物转化为清洁能源沼气,实现“以废治废“的绿色循环。
以某大型淀粉企业为例,采用晨龙公司设计的UASB厌氧塔后,日处理量达2000吨的废水系统,COD去除率稳定在85%以上,沼气回收量每日超过3000立方米,年节约运行成本超百万元。这种“处理+能源回收“的双重效益,正是厌氧塔技术备受青睐的核心原因。
面对市场上参差不齐的供应商,如何筛选真正可靠的合作伙伴?晨龙公司技术总监指出:“优质厌氧塔必须具备三大核心要素:科学的结构设计、精准的微生物培养体系、完善的运维支持。“
在结构设计方面,晨龙采用自主研发的布水系统,通过36组可调式喷嘴实现污水均匀分布,配合专利的涡流搅拌装置,使微生物与污染物接触效率提升40%。针对不同行业废水特性,其填料层采用梯度配置方案,上层设置大比表面积的弹性立体填料,下层采用耐腐蚀的火山岩填料,形成从水解酸化到产甲烷的完整反应链。
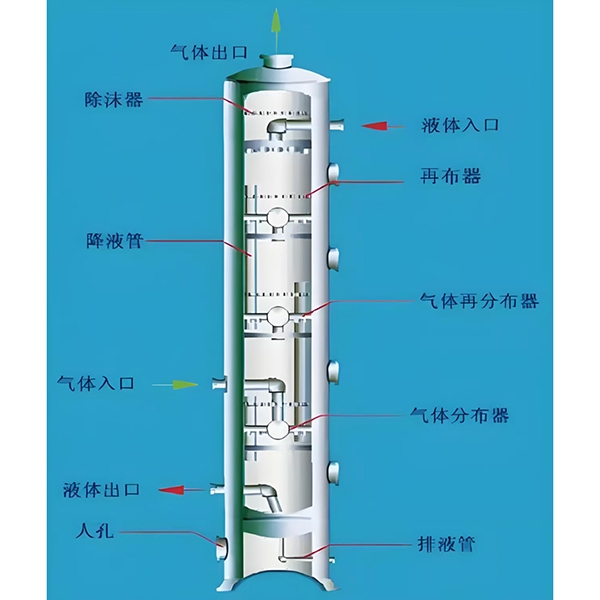
在河南某化工园区废水处理项目中,晨龙团队面对含苯系物和长链烷烃的复杂废水,创新采用“两级厌氧+芬顿氧化“组合工艺。通过精确控制反应器上升流速在0.5-1.2m/h区间,配合定期投加特异性菌剂,使系统在30天内完成启动,甲烷产率较传统设计提升25%。该项目现已稳定运行3年,出水水质持续优于一级A标准。
这种定制化能力源于晨龙强大的技术团队:36名持证工程师中,12人拥有高级环保工程师资格,平均从业年限超过8年。公司建立的微生物菌种库包含200余株特效菌株,可针对制药废水中的抗生素残留、食品废水中的高盐分等特殊污染物,快速构建适应性菌群。
区别于单纯设备供应商,晨龙构建了“3+1“服务体系:前期提供免费水质检测和工艺模拟,中期实施72小时驻场调试,后期建立专属运维档案,每季度进行性能评估。其开发的智能监控平台,可实时追踪pH值、VFA浓度等12项关键参数,异常情况自动触发预警,确保系统始终处于最佳运行状态。
在陕西某啤酒厂改造项目中,晨龙团队通过安装在线监测设备,发现原系统存在布水不均问题。经CFD模拟优化后,将原有单点布水改为环形布水,使反应器容积负荷从8kgCOD/(m³·d)提升至12kgCOD/(m³·d),处理效率显著提高。
当环保设备采购从“价格竞争“转向“价值竞争“,太康县晨龙污水净化设备有限公司用12年的技术沉淀和上千个成功案例证明:真正的质量可靠,源于对每个处理环节的精准把控,源于持续创新的技术投入,更源于始终以客户需求为导向的服务理念。对于正在寻找UASB厌氧塔解决方案的企业而言,这或许就是最值得信赖的答案。


